

Revestimentos de vedação por indução enrugados ou queimados são problemas comuns em operações de vedação por indução. These defects may occur when the sealing energy is too high, the heating time is too long, or the liner does not make even contact with the container opening. Em alguns casos, as rugas também podem resultar de aquecimento insuficiente ou pressão irregular durante a aplicação.
A chave para resolver estes problemas é identificar a causa real antes de alterar as configurações da máquina ou substituir o revestimento. Checking theselador por indução, a aplicação da tampa, a construção do revestimento e o acabamento do gargalo do recipiente juntos podem ajudar a melhorar a consistência da vedação e reduzir defeitos de produção.
1. O que enrugado e queimadoSelos de induçãoParece?
Antes de solucionar problemas, é importante distinguir entre diferentes defeitos de vedação.
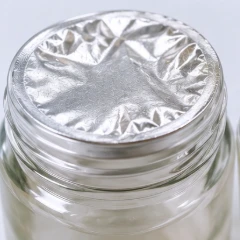
Selo de indução enrugado
A superfície da folha de alumínio ou do revestimento parece dobrada, ondulada, distorcida ou irregular após a selagem. As rugas podem aparecer ao redor da borda ou em parte da superfície de vedação.
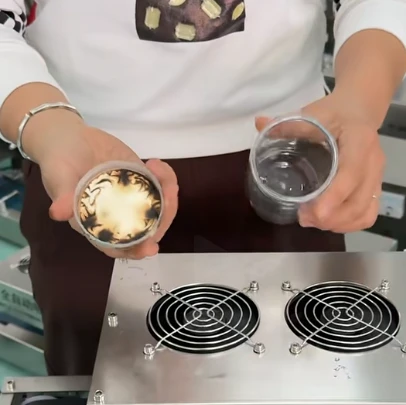
Selo de indução queimado ou superaquecido
O revestimento pode apresentar descoloração escura, queimadura, deformação ou cheiro de queimado. Dependendo da construção do revestimento e da gravidade do superaquecimento, o material de suporte também pode ficar descolorido ou danificado.

Vedação irregular ou parcial
Apenas parte do revestimento adere à abertura do recipiente, enquanto outras áreas permanecem sem lacre. Isto pode ser causado porpressão desigual, umgargalo de garrafa irregular, contaminação, oucondições de vedação inadequadas.
Esses defeitos não devem ser tratados como o mesmo problema. Por exemplo, um revestimento enrugado pode indicar superaquecimento em uma situação, mas contato desigual ou aquecimento insuficiente em outra.
2. Por que os revestimentos de vedação por indução enrugam?
Revestimentos de vedação por induçãogeralmente enrugam quando o calor, a pressão ou incompatibilidades dimensionais impedem que o revestimento fique plano contra a abertura do recipiente.

As causas mais comuns incluem:
2.1 Potência de indução excessiva
A potência de indução ou o tempo de aquecimento excessivo podem fazer com que a camada de vedação térmica superaqueça, encolha ou deforme. Isto pode distorcer a camada de folha de alumínio, resultando em rugas. Em casos graves, o revestimento pode queimar, danificar ou romper.
2.2 Diâmetro do revestimento superdimensionado
Se o diâmetro do revestimento for significativamente maior que a abertura do recipiente, o excesso de material poderá não ficar nivelado contra o gargalo. Ele pode ficar comprimido durante a aplicação e vedação da tampa, criando rugas nas bordas.
Verifique se o diâmetro do liner corresponde à abertura do recipiente. Algumas referências de aplicação utilizam uma diferença dimensional de aproximadamente 0,5 mm como ponto de inspeção inicial. Entretanto, a tolerância aceitável depende do projeto do recipiente, da construção do revestimento e dos resultados reais do teste de vedação.
2.3 Movimento do Contêiner ou Posicionamento Incorreto
Se o recipiente se mover durante a vedação ou não estiver devidamente alinhado com a cabeça de indução, o revestimento poderá receber aquecimento ou pressão irregular. Isso pode fazer com que um lado sele com mais firmeza do que o outro, resultando em rugas.
A pressão aplicada durante o aperto da tampa também é importante.O aperto excessivo da tampa não melhora necessariamente o desempenho da vedaçãoe pode contribuir para um contato inconsistente do revestimento.
2.4 Aberturas irregulares ou contaminadas de contêineres
Aberturas do recipiente empenadas, amassadas ou irregulares podem impedir que o revestimento faça contato consistente. Óleo, poeira e outros contaminantes na superfície de vedação também podem interferir na transferência de calor e na pressão de vedação, causando vedação irregular e rugas.
Mesmo quando a camada de vedação térmica é compatível com o material da garrafa, variações na abertura do recipiente ainda podem afetar o desempenho da vedação. Esta é uma razão pela qualAs garrafas PET podem não vedar adequadamente, mesmo com uma camada de vedação térmica adequada.
2.5 Qualidade inconsistente do revestimento
As rugas também podem ter origem no próprio revestimento. Espessura irregular, controle deficiente da tensão da laminação, deformação do material ou rugas introduzidas durante a conversão podem afetar o nivelamento do revestimento e o desempenho da vedação.
Revestimentos de vedação por indução
Siga estas etapas para identificar e resolver o problema:
Etapa 1
Verifique o tamanho e o alinhamento do revestimento
Confirme se o diâmetro do revestimento corresponde à abertura do recipiente e se está devidamente centralizado.
Etapa 2
Ajustar os parâmetros de aquecimento
Mantendo as outras condições inalteradas, reduza gradualmente a potência de indução ou o tempo de aquecimento. Verifique se as rugas melhoram e ao mesmo tempo garanta que a vedação permaneça segura.
Etapa 3
Inspecione a abertura do contêiner
Certifique-se de que a superfície de vedação esteja plana e limpa e que os recipientes permaneçam estáveis durante o processo de vedação.
Etapa 4
Verifique a qualidade do revestimento
Se o problema persistir após os ajustes do equipamento, inspecione a espessura do revestimento, a qualidade da laminação e a construção do material.
Se a redução da potência de indução ajudar a eliminar rugas, mas também enfraquecer a vedação, o problema pode não ser causado apenas pela configuração da potência. Verificações adicionais podem ser necessárias para determinar se a construção do revestimento, o material e as especificações do recipiente são compatíveis.
Para aplicações com requisitos específicos de garrafas e tampas,correspondência de revestimento personalizado e testes de amostrapode ajudar a avaliar a compatibilidade do liner antes da produção em massa.
3. Por que os revestimentos de vedação por indução queimam?
A queima geralmente está associada ao calor excessivo durante o processo de vedação por indução.
As causas mais comuns incluem o seguinte.
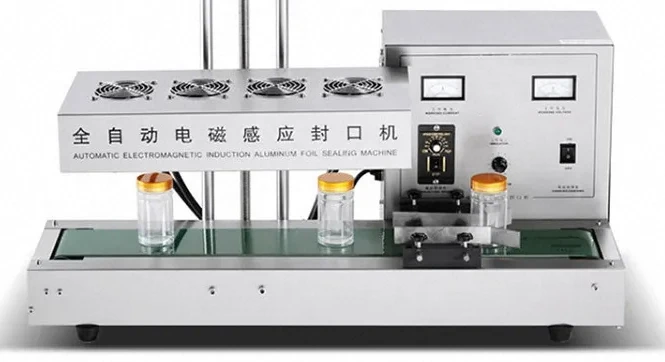
3.1 A potência de indução está muito alta
O campo de indução gera calor na camada de folha de alumínio. Se a potência for muito alta para a combinação específica de revestimento, tampa e recipiente, a película e os materiais circundantes poderão superaquecer.
Os possíveis sinais incluem:
- Folha escurecida ou descolorida
- Odor queimado ou incomum
- Materiais de revestimento deformados
- Camadas de suporte danificadas
- Remoção difícil ou irregular do liner
Solução:Reduza gradualmente a potência de indução e verifique os resultados com testes de amostras controladas.
3.2 A velocidade do transportador é muito lenta
A velocidade do transportador determina quanto tempo cada recipiente permanece abaixo da cabeça de vedação por indução.
Se o transportador se mover muito lentamente, o revestimento receberá calor por um período mais longo. Mesmo quando a definição de potência não tiver sido alterada, o tempo de exposição excessivo pode causar sobreaquecimento.
Solução:
- Verifique a velocidade real do transportador.
- Confirme se a linha de produção está operando de forma consistente.
- Revise se os recipientes estão se acumulando abaixo do cabeçote de indução.
- Ajuste a velocidade e a potência juntas por meio de testes controlados.
3.3 Os recipientes param sob a cabeça de indução
Uma interrupção da linha de produção pode fazer com que os recipientes permaneçam abaixo de uma cabeça de indução ativa por mais tempo do que o pretendido.
Isto pode levar a um sobreaquecimento localizado, especialmente se a máquina continuar a funcionar enquanto os recipientes estiverem parados.
Solução:
- Verifique o intertravamento do transportador e o mecanismo de parada.
- Evite permitir que os recipientes permaneçam sob uma cabeça de indução energizada.
- Siga as instruções de operação e segurança do fabricante da máquina.
- Inspecione os recipientes produzidos durante qualquer interrupção da linha antes de liberá-los.
3.4 Posição incorreta da cabeça de vedação
A distância e o alinhamento entre a cabeça de indução e a tampa podem afetar a consistência do aquecimento.
Uma configuração incorreta pode causar exposição irregular ou aquecimento excessivo em determinadas áreas.
Solução:
- Verifique a altura do cabeçote conforme especificações do fabricante do equipamento.
- Verifique se a cabeça de vedação está centralizada e paralela ao transportador.
- Confirme se o tamanho da tampa é adequado para o cabeçote de indução instalado.
A posição correta do cabeçote depende do projeto da máquina e das dimensões da embalagem. Não utilize uma configuração de folga universal sem consultar o fornecedor do equipamento.
4. Como solucionar problemas de vedação por indução
Em vez de alterar várias configurações da máquina de uma só vez, utilize um processo de inspeção passo a passo.
| Problema observado | Possível causa | Verificação recomendada |
|---|---|---|
| Folha enrugada com descoloração escura | Calor excessivo ou tempo de exposição | Verifique a potência e a velocidade do transportador |
| Rugas sem descoloração óbvia | Contato, pressão ou aquecimento irregular | Inspecione a aplicação do gargalo e da tampa do frasco |
| Vedação parcial ao redor da abertura da garrafa | Pressão irregular ou superfície de vedação irregular | Verifique o torque da tampa e o acabamento do frasco |
| Folha queimada ou material de suporte | Potência excessiva ou exposição prolongada | Revise as condições de operação e interrupções de linha |
| Resultados diferentes entre contêineres | Dimensões inconsistentes da garrafa ou aplicação de tampa | Compare lotes de contêineres e condições de limitação |
| Colagem fraca apesar da aparência normal | Revestimento incompatível ou energia de vedação insuficiente | Verifique as especificações do revestimento e realize testes de vedação |
Uma sequência prática de solução de problemas
Etapa 1
Inspecione o forro
Verifique a construção, orientação, condição e compatibilidade do revestimento com o material do recipiente.
Etapa 2
Inspecione o frasco e a tampa
Verifique a abertura do frasco quanto a deformações, contaminação ou superfícies irregulares. Confirme se a tampa está aplicada corretamente.
Etapa 3
Revise o selador de indução
Registre a configuração de potência, a velocidade do transportador, a posição da cabeça de vedação e quaisquer alterações recentes na operação da máquina.
Etapa 4
Execute um teste de amostra controlada
Use a mesma combinação de frasco, tampa e forro. Ajuste uma variável de cada vez para que o efeito de cada mudança possa ser identificado.
Etapa 5
Avalie a vedação após o resfriamento
Inspecione o liner quanto a rugas, descoloração e consistência de colagem. Execute os testes de integridade de vedação apropriados para a aplicação de embalagem.
A inspeção visual por si só não pode confirmar se uma embalagem é à prova de vazamentos. O método de teste deve refletir o produto real, os requisitos de embalagem e as condições de distribuição.
5. Como prevenir rugas e queimaduras durante a produção
A prevenção de defeitos de vedação requer um controle consistente de todo o processo de embalagem.
5.1 Confirmar a compatibilidade do revestimento e do contêiner
Antes da produção em massa, verifique se o revestimento de indução é adequado ao material da garrafa e à estrutura da tampa.
A camada de vedação térmica, o diâmetro do revestimento e a construção geral devem ser considerados em conjunto.
5.2 Estabeleça uma janela operacional estável
Determine a potência adequada, a velocidade do transportador e o posicionamento do cabeçote por meio de testes de amostra.
Registre as configurações validadas para cada especificação de embalagem. Evite confiar em uma configuração geral para diferentes tamanhos de frascos e construções de revestimentos.
5.3 Manter Aplicação de Limite Consistente
Verifique regularmente o torque de aplicação da tampa e as condições de assentamento. A aplicação inconsistente da tampa pode afetar a pressão entre o revestimento e a abertura do frasco.
5.4 Inspecione a qualidade do gargalo da garrafa
As dimensões do gargalo da garrafa e o nivelamento da superfície de vedação podem influenciar o desempenho da vedação.
Inspecione os contêineres recebidos e preste atenção às alterações entre os lotes de produção.
5.5 Monitorar Mudanças na Produção
Ao alterar tamanhos de garrafas, tampas, fornecedores de revestimentos ou velocidades de produção, repita as verificações de vedação necessárias.
Uma configuração que funciona para uma combinação de embalagens pode não funcionar para outra.
6. Perguntas frequentes
Por que minha folha de indução enruga, mas não queima?
+
-
O enrugamento sem descoloração pode estar relacionado ao contato desigual, aberturas irregulares dos frascos, pressão inconsistente da tampa ou aquecimento insuficiente. Inspecione o recipiente e a tampa antes de presumir que a potência de indução é muito alta.
Aumentar a potência de indução sempre melhora a vedação?
+
-
Não. Aumentar a potência pode ajudar quando a energia de vedação for insuficiente, mas a potência excessiva pode causar superaquecimento, deformação do revestimento ou queima. A configuração correta depende do revestimento, do recipiente, da tampa e das condições de produção.
Uma vedação de indução queimada ainda pode fornecer proteção confiável?
+
-
Um revestimento queimado ou visivelmente danificado não deve ser considerado aceitável sem avaliação adicional. O superaquecimento pode danificar a camada de vedação ou outros componentes do revestimento. A produção afetada deve ser isolada e avaliada através de verificações de qualidade adequadas.
O revestimento de indução errado pode causar enrugamento?
+
-
Sim. Uma construção de revestimento ou camada de vedação térmica inadequada pode resultar em má adesão ou desempenho de vedação inconsistente. Confirme a compatibilidade com o material do recipiente e a tampa antes da produção.
Devo substituir oforro de induçãose continuar enrugando?
+
-
Não necessariamente. Primeiro verifique a abertura da garrafa, a aplicação da tampa, a posição da cabeça de vedação, a configuração de potência e a velocidade do transportador. Se essas condições forem controladas e o problema persistir, revise as especificações da camisa e realize um teste de amostra comparativo.
Conclusão
Os revestimentos de vedação por indução enrugados ou queimados nem sempre são causados pelo próprio selador por indução. Aquecimento excessivo, energia de vedação insuficiente, pressão irregular da tampa, aberturas irregulares de garrafas e materiais de revestimento incompatíveis podem contribuir para defeitos de vedação.
A abordagem mais eficaz é inspecionar todo o sistema de embalagem, identificar a causa real e ajustar uma variável de cada vez.
Escolher um revestimento de vedação por indução adequado e confirmar sua compatibilidade com a tampa e o recipiente antes da produção em massa pode ajudar a reduzir defeitos de vedação e melhorar a consistência da produção.
Se você estiver enfrentando problemas recorrentes de vedação por indução, revisar juntos o material da garrafa, as especificações da tampa, a construção do revestimento e as condições de operação da máquina é um ponto de partida útil.


